


Baraların lazer kaynağı, güneş pilleri ve hücre ızgara hatları üzerindeki baraları (tipik olarak kalay-kaplı bakır şeritleri) doğru şekilde eritmek ve böylece güvenilir bir elektrik bağlantısı oluşturmak için ısı kaynağı olarak yüksek-enerji-yoğunluklu lazer ışınını kullanan hassas bir işleme teknolojisidir. Yüksek hız, küçük ısıdan-etkilenen bölge, minimum deformasyon ve otomasyon kolaylığı gibi avantajlar sunarak onu modern fotovoltaik (PV) modül üretim hatlarındaki temel süreçlerden biri haline getiriyor.

Lazer Kaynak Sisteminin Temel Yapılandırması
Tipik bir bara lazer kaynak sistemi temel olarak konfigürasyonu kaynak kalitesini doğrudan etkileyen aşağıdaki bileşenlerden oluşur:
|
Bileşen |
Açıklama ve Anahtar Yapılandırma Parametreleri |
|
1. Lazer Kaynağı |
Tür: Mükemmel ışın kalitesi ve yüksek verimliliği nedeniyle genellikle sürekli-dalga fiber lazerleri (örn. IPG, RAYCUS) kullanır. Dalga boyu: Yaklaşık 1070 nm olup, bakır ve kalay malzemeleri tarafından iyi emilim sağlar. Güç: Üretim kapasitesine ve malzeme kalınlığına bağlı olarak 200W ile 1000W arasında ayarlanabilir. Güç istikrarı kritik öneme sahiptir. |
|
2.Galvo Tarama Sistemi |
Temel Bileşen: Hızlı ve karmaşık yol taramayı mümkün kılmak için lazer ışınını hareketli aynalar yoluyla saptıran yüksek-hızlı galvanometre tarayıcı (Galvo). Doğruluk ve Hız: Yüksek-hassasiyetli motorlar, üretim hattının ritmine uygun yüksek-hızlı hareketle doğru konumlandırma sağlar. Alan Merceği: F-teta mercek, tüm tarama alanı boyunca odak düzleminin tutarlılığını sağlar. |
|
3.Süreç İzleme Sistemi |
CCD Görüş Sistemi: Güneş pillerinin ve baraların hassas konumlandırılması için kullanılır ve malzeme yanlış hizalaması telafi edilir. Kaynak Kalitesi İzleme: Kaynak sırasında sıçrama veya zayıf kaynaklar (soğuk lehimleme) gibi anormallikleri gerçek zamanlı olarak tespit etmek için duman, akustik veya plazma algılama (örn. PPI, Tutarlı) gibi sensörleri entegre eder. |
|
4. Fikstür ve Sıkıştırma Sistemi |
Konumlandırma ve Sıkıştırma: Hassas konumlandırma aşaması, güneş pillerinin doğru yerleştirilmesini sağlar. Elastik sıkıştırma araçları (örneğin silikon şeritler) kaynak sırasında barayı hücre yüzeyine doğru hafifçe bastırarak yakın temas sağlar ve zayıf bağlanmayı önler. |
|
5. Koruyucu Gaz Sistemi |
Gaz Türü: Tipik olarak yüksek-saflıkta nitrojen (N₂) veya argon (Ar) kullanır. Fonksiyonu: Erimiş metalin (özellikle kalay) yüksek sıcaklıklarda oksitlenmesini önler, bu da oksit cürufu oluşturabilir ve kaynak mukavemetini ve elektrik iletkenliğini etkileyebilir. Meme tasarımı ve gaz akış hızı optimize edilmelidir. |
|
6. Yazılım Kontrol Sistemi |
Yol Programlama: Kaynak yollarının (tipik olarak düz çizgiler veya çok-bölümlü çizgiler), başlangıç/bitiş noktalarının, lazer açma/kapama gecikme sürelerinin vb. esnek şekilde ayarlanmasına olanak tanır. Parametre Yönetimi: Lazer gücü, kaynak hızı, frekans ve dalga formu gibi parametrelerin hassas kontrolüne ve reçete yönetimine olanak tanır. |
Tipik Kaynak Parametre Aralığı:
- Lazer Gücü: (Malzeme kalınlığına ve kaynak hızına bağlıdır)
- Kaynak Hızı: 100–500 mm/sn
- Nokta Boyutu: 50–200 μm
- Dalga Formu Modülasyonu: Darbeli veya sürekli dalga formlarını kullanabilir; Sıçramayı en aza indirmek için güç bazen kaynağın başında ve sonunda azaltılır.
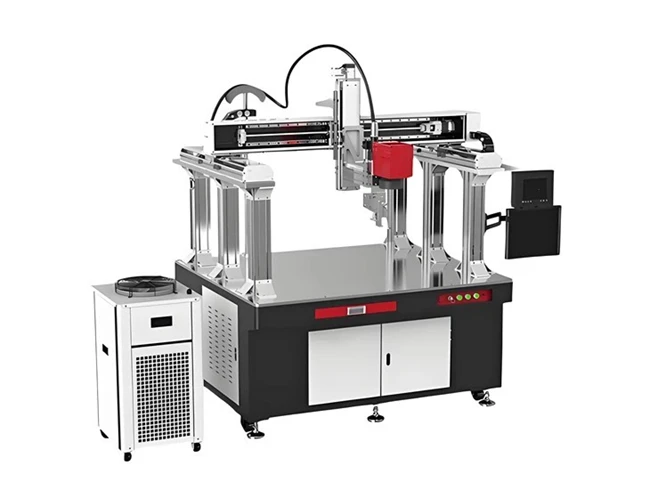
Bara için Lazer Kaynak Makinesi
Lazer Işını Moduna ve Çıkış Özelliklerine Göre Sınıflandırma
Bu, enerji giriş modunu ve nihai kaynak kalitesini doğrudan belirleyen en temel sınıflandırma yöntemidir.
1. Tek-Mod (Tek-Mod / Temel Mod) Lazer Kaynak
◎ Avantajlar: Kaynak dikişinin yüksek derinlik-/genişlik oranı, yüksek kaynak hızı, küçük ısıdan-etkilenen bölge (HAZ), hassas kaynak ve ince malzeme uygulamaları için uygundur.
◎ Dezavantajları: Son derece sıkı montaj toleransları gerektirir (genellikle "sıfır boşluk" olarak anılır); aksi takdirde,-yanma veya kusur oluşması olasılığı yüksektir.
◎ Prensip: Kırınım sınırına yakın (tipik olarak 20–50 μm) çok ince bir lazer noktası oluşturarak son derece yüksek enerji yoğunluğu elde eder.
◎ Uygulamalar: İlk aşamalarda ana çözümdü; ince film piller ve güç pil hücrelerindeki belirli yapılar gibi ısı girişinin sıkı kontrolünü gerektiren uygulamalarda bugün hala kullanılmaktadır.
2. Yarı-Sürekli Dalga (QCW) Lazer Kaynağı
◎ Avantajlar: Pil hücrelerinin iç yapısındaki termal hasarı azaltan nispeten düşük ısı girişi; etkili sıçrama kontrolü.
◎ Dezavantajları: Kaynak hızı genellikle sürekli dalga lazer kaynağından daha yavaştır.
◎ Prensip: Darbeli modda yüksek enerji sağlar, ancak yüksek darbe frekansıyla sürekli bir kaynak dikişinin oluşmasını sağlar. Ortalama güç daha düşük olmasına rağmen, her darbe döngüsünde çok yüksek tepe gücü üretir.
◎ Uygulamalar: Isıya-hassas malzemeleri (pil hücreleri gibi) kaynak yaparken, termal etkileri mümkün olduğunca en aza indirmek için QCW önemli bir seçimdir.
3. Hibrit Lazer Kaynağı (Hibrit Lazer Kaynağı)
◎ Avantajlar: Sıçramayı ve gözenekliliği önemli ölçüde azaltır, kaynak dikişi yüzeyinin pürüzsüzlüğünü artırır, boşluklara karşı daha yüksek tolerans sunar ve daha stabil bir kaynak işlemi sağlar. Bu, şu anda sıçrama sorunlarını gidermek için-ana akım üst düzey çözümdür.
◎ Dezavantajları: Daha karmaşık sistem konfigürasyonu ve daha yüksek maliyet.
◎ Fiber Lazer (FL): Yüksek nüfuziyet kabiliyeti sağlayan, derin nüfuziyetli kaynaktan sorumludur.
◎ Yarı İletken Lazer (SL):Ön ısıtma ve kontrollü soğutmadan sorumlu; Eşit enerji dağılımına sahip daha büyük bir ışın noktasına sahiptir.
Prensip: Tek bir lazer tipi sınıflandırması değil, birleşik bir strateji. En yaygın konfigürasyon fiber lazer + yarı iletken lazerdir (FL-SL Hibrit).
◎ Uygulamalar: Yüksek-güçlü akü bara kaynağı, özellikle sıçramaya karşı "sıfır tolerans" gereksinimleri olan müşteriler için uygundur.
Işın Tarama ve İşleme Teknolojisine Göre Sınıflandırma
Bu teknoloji kategorisi, lazerin malzemeye nasıl yönlendirileceğini ve uygulanacağını belirleyerek üretim verimliliğini ve esnekliği doğrudan etkiler.
1. Sabit Optik Kaynağı (Statik Optik)
◎ Prensip: Kaynak yolu çalışma tezgahının hareket ettirilmesiyle (veya iş parçasını hareket ettirmek için bir robotun kullanılmasıyla) elde edilirken lazer kafası sabit kalır.
◎ Özellikler: Basit sistem yapısı, ancak daha düşük verimlilik ve zayıf esneklik. Şu anda yüksek-hızlı üretim hatlarında nadiren kullanılmaktadır.
2. Galvo Tarayıcı Kaynağı (Galvo Tarayıcı Kaynağı)
◎ Avantajlar: Mekanik hareket yöntemlerini çok aşan verimlilikle son derece yüksek hız; son derece esnek programlama, çeşitli karmaşık 2 boyutlu modellerin kolay kaynaklanmasına olanak tanır.
◎ Dezavantajları: Alanın dışındaki alanlar için robot hareketi gerektiren sınırlı tarama aralığı (tipik olarak tek bir "alan" içinde); Odaklanmayı önlemek için alan içinde yüksek düzlük gereksinimleri.
◎ Prensip: Lazer ışınını yansıtmak için yüksek-hızlı galvo ayna motorları kullanır, yazılım kontrolü altında düzlem içinde hızlı sapmaya olanak tanır ve milisaniye-seviyesinde konum değiştirme işlemi gerçekleştirir.
◎ Uygulamalar: Mevcut fotovoltaik tel kaynağı ve güç aküsü modülü/Paket kaynağı için baskın teknoloji. EV güç pili üretiminde, CCS bara düzenekleri bakır-alüminyum farklı metal zorlukları ekler - bkz.CCS bara düzeneklerinde bakır-alüminyum lazer kaynağı.
3. Salınımlı / Sallantılı Kaynak
◎ Avantajlar: Kaynak genişliğini etkili bir şekilde artırarak montaj boşluklarına karşı toleransı önemli ölçüde artırır; gaz kaçışını teşvik etmek, gözenekliliği ve sıçramayı azaltmak için erimiş havuzu karıştırır; Kaynak dikişi oluşumunu iyileştirir.
◎ Dezavantajları: Maksimum kaynak hızını biraz azaltır.
◎ Prensip: Kaynak kafasına bir salınım modülünü (tipik olarak elektromanyetik veya ses bobini ile çalıştırılan) entegre ederek, lazer ışınının önceden tanımlanmış bir düzen (örneğin, dairesel, sekiz-şekli, doğrusal) boyunca hızlı ve yüksek-frekansta salınmasını sağlar.
◎ Uygulamalar: Bara kaynak kalitesini artırmak için-özellikle alüminyum malzemelerde- standart bir özellik haline geldi ve genellikle galvo tarayıcılar veya robotik sistemlerle entegre edildi.
4. Kiriş Yarma Kaynağı (Kiriş Yarma)
◎ Avantajlar: Üretim verimliliği önemli ölçüde artırılarak birden fazla kaynak noktasının veya dikişin aynı anda kaynaklanmasına olanak sağlanır.
◎ Dezavantajları: Karmaşık optik sistem; ışınlar arasında tekdüze enerji dağılımı kritik öneme sahiptir; daha yüksek maliyet.
◎ Prensip: Tek bir lazer ışınını birden fazla ışına (örn. 2'si 1 arada, 4'ü 1 arada) bölmek için optik bileşenler kullanır ve birden çok yerde eşzamanlı kaynak yapılmasına olanak tanır.
◎ Uygulamalar: Fotovoltaik tel kaynak makinelerinde birden fazla noktanın aynı anda kaynaklanması gibi yüksek-verimli üretim senaryoları için uygundur.
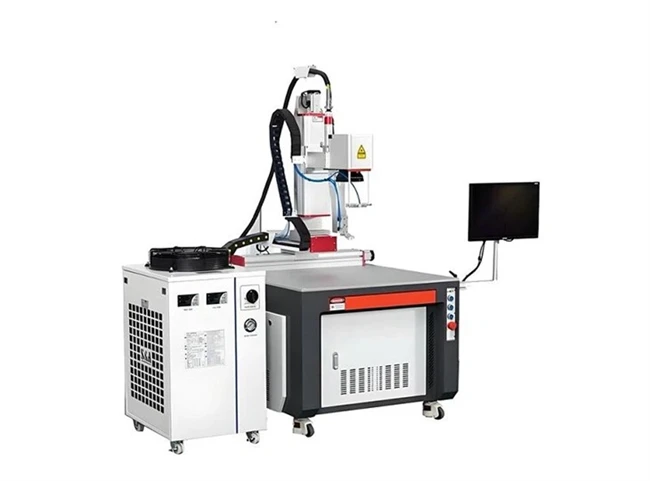
Galvo Taramalı Lazer Kaynak Makinesi
Daha geniş hücre-paketleme-birleştirme zinciri için bu genel bakışGüç pili üretimi için lazer kaynağısekme, sızdırmazlık ve bara süreçlerini kapsar.
Kaynak Stratejisi ve Malzeme Uygulamasına Göre Sınıflandırma
1. Tek-Katman Kaynağı
Kaynak için lazer ışınının doğrudan bara ve hücre terminalinin (veya fotovoltaik şerit ve güneş pilinin) yüzeyine ışınlandığı en yaygın yaklaşım.
2. Penetrasyon Kaynağı
Öncelikle bir konnektörün (veya baranın) hücre terminalini kapladığı güç akülerindeki yapılar için kullanılır. Lazer odağı tipik olarak konnektörün yüzeyine ayarlanır ve enerjinin konnektörden geçmesine ve terminal yüzeyinde erimiş bir havuz oluşturarak metalurjik bağlanmanın sağlanmasına izin verir. Yanmayı- önlemek için enerji girişinin hassas kontrolü gereklidir.
3. Farklı Malzeme Birleşimlerinin Kaynağı
Alüminyum--Alüminyum- Kaynağı: En yaygın olanıdır, ancak alüminyum yüksek lazer yansıtma özelliğine sahiptir ve gözenekliliğe ve sıçramaya eğilimlidir, bu da onu teknik bir zorluk haline getirir. Genellikle salınımlı kaynak veya hibrit kaynak teknikleri kullanılarak ele alınır.
Bakır-Bakır-'a Kaynak: Bakır, daha da yüksek yansıtma ve mükemmel ısı iletkenliğine sahiptir; daha yüksek güç yoğunluğu ve daha hassas parametre kontrolü gerektirir.
Alüminyum-Bakır'a-Heterojen Metal Kaynağı: En zor tür. Elektriksel iletkenliği ve mekanik mukavemeti bozabilecek kırılgan intermetalik bileşikler (IMC'ler) oluşturma eğilimindedir. Aşırı IMC katmanı büyümesini bastırmak için yüksek- hızlı kaynak (ısı girdisini azaltmak için), salınımlı kaynak (tekdüze alaşım difüzyonunu desteklemek için) ve özel dalga biçimi kontrolü gibi özel teknikler gerekir.
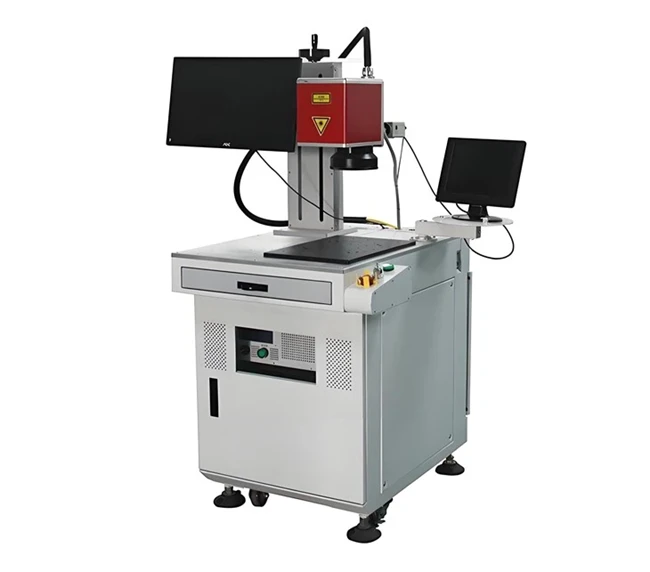
Yarı-Sürekli Dalga Lazer Kaynak Makinesi
Busbar Lazer Kaynağında Sıçrama (Patlama Noktası) Kusurlarının Kök Sebep Analizi
|
Kusur Kategorisi |
Spesifik Tezahür |
Doğrudan Sonuçlar |
Çekirdek Mekanizması |
|
Enerji Girişi Sorunları |
Kaynak noktası çevresinde çok sayıda düzensiz metal damlacığı |
Kısa devre, kötü görünüm, kirlenme |
Aşırı enerji yoğunluğu metalin anında şiddetli buharlaşmasına neden olur; buhar basıncı erimiş metali dışarı atar. |
|
Malzeme ve Yüzey Sorunları |
Tutarsız sıçrama boyutu, pürüzlü kaynak yüzeyi |
Kötü kaynak (soğuk lehim), artan temas direnci |
Kaplama yabancı maddelerinin veya yüzey kirletici maddelerin (örn. yağ, nem) buharlaşması ve genleşmesi sıçramayı tetikler. |
|
Koruyucu Gaz Sorunları |
Kaynak noktasında sıçramanın eşlik ettiği kararmış oksidasyon |
Kaynağın kırılganlığının artması, elektrik iletkenliğinin azalması |
Koruyucu gazın arızalanması erimiş metal ile hava arasında reaksiyona yol açar; zayıf akışkanlık ve eşit olmayan buhar basıncı sıçramaya neden olur. |
|
Ekipman ve Proses Kararlılığı |
Kararsız sıçrama olgusu, dalgalanan kalite (aralıklı olarak iyi/kötü) |
Verim dalgalanmaları, kontrol edilmesi zor |
Parametre kararsızlığı veya kararsız ekipman durumu, enerji girişi veya fiziksel durumda periyodik anormalliklere neden olur. |
Bara Sıçraması ve Patlama Noktası Kusurlarının Kök Neden Analizi
|
Analiz Boyutu |
Özel İçerik |
Açıklama ve Örnekler |
|
Kusur Özellikleri |
Makroskobik Görünüm |
Kaynak dikişinde açıkça görülebilen çentikler, delikler (patlama noktaları), düzensiz metal parçacıkları etrafa dağılmıştır. |
|
Mikroskobik Görünüm |
Zorla parçalanan erimiş metalin morfolojisini gösteren düzensiz çentik kenarları. |
|
|
Tanı Yöntemleri |
Görsel/Mikroskop Denetimi |
Süreksiz veya çukurlu alanları belirlemek için kaynak görünümünün doğrudan gözlemlenmesi. |
|
EL Testi |
Kaynak noktasındaki parlak noktalar (artan seri direnci ve lokal ısınmayı gösterir) veya karanlık noktalar (yakındaki akım konsantrasyonunu gösterir). |
|
|
Çevrimdışı İzleme |
Yüksek-hızlı kameralar, metal buharlaşması ve damlacık püskürmesinin dinamik sürecini net bir şekilde yakalayabilir. |
|
|
Çevrimiçi İzleme |
Entegre plazma/optik sinyal monitörleri, kaynak sırasında alarmları tetikleyerek o noktada anormal derecede yoğun sinyalleri gösterir. |
|
|
Doğrudan Etkiler |
Elektriksel Performans |
Kötü lehimleme: Patlama noktalarındaki malzeme kaybı etkin iletken alanı azaltır ve temas direncinde keskin bir artışa neden olur. |
|
Mekanik Performans |
Azalan bağlantı mukavemeti: Kaynak noktasındaki kusurlar çekme mukavemetini düşürür ve sonraki işlemlerde arızaya yatkın hale getirir. |
|
|
Güvenilirlik Riski |
Sıcak nokta riski: Yüksek-direnç noktaları çalışma sırasında sürekli ısı üretir, bu da potansiyel olarak sıcak nokta etkilerine neden olur ve güneş pillerine zarar verir. |
|
|
Güvenlik Riski |
Kısa devre: Büyük sıçrayan parçacıklar bitişik devrelerde köprü oluşturarak modülün kısa- devre arızasına yol açabilir. |
Kök Sebep Mekanizması: Bara Sıçraması Neden Oluşur?
|
Kök Neden Kategorisi |
Spesifik Kök Neden |
Çözümler ve Optimizasyon Önlemleri |
|
Proses Parametreleri |
Aşırı Güç |
Sıçrama içermeyen bir süreç penceresi belirlemek için DOE (Deney Tasarımı) gerçekleştirin; Lazer gücünü uygun şekilde azaltın. |
|
Çok Yavaş Hız |
Lazere maruz kalma süresini kısaltmak ve aşırı ısı birikimini önlemek için kaynak hızını artırın. |
|
|
Rampa Kontrolü Yok |
Başlatma/durdurma aşamaları sırasında düzgün güç geçişi sağlamak amacıyla lazer gücü için "Ramp Up/Down" (eğim artışı/düşüş) fonksiyonunu etkinleştirin. |
|
|
Çok Küçük Nokta Boyutu |
Nokta boyutunu büyütmek ve tepe enerji yoğunluğunu azaltmak için odak dışı mesafeyi hafifçe artırın. |
|
|
Gelen Malzemeler |
Busbar Üzerinde Aşırı Kalay Kaplama Kalınlığı |
Gelen malzeme denetimini güçlendirin; Kalay tabakası kalınlığını optimum aralıkta kontrol etmek için tedarikçilerle koordinasyon sağlayın. |
|
Kalay Bileşimi Sorunları |
Kalay alaşımı tipini onaylayın; Düşük-kaynama-noktası yabancı maddeleri (örneğin, belirli fosforlanmış bakır) içeren malzemelerden kaçının. |
|
|
Yüzey Kirliliği |
Gelen malzemelerin ve üretim hattının temizlik yönetimini geliştirin; Kaynak alanında yağ, oksit tabakası veya nem olmadığından emin olun. |
|
|
Izgara Çizgilerinin Zayıf Lehimlenebilirliği |
Izgara macunu formülasyonunu ve serigrafi/sinterleme sürecini optimize etmek için güneş pili üreticisine geri bildirim. |
|
|
Ekipman Durumu |
Koruyucu Gaz Sorunları |
Gaz kaynağını kontrol edin: Yüksek gaz saflığından emin olun (örn. %99,99 N₂), akış hızını ayarlayın (~15–25 L/dak) ve nozülün engellenmediğinden ve erime havuzuna doğru doğru açıda olduğundan emin olun. |
|
Yetersiz Sıkma Basıncı |
Kaynak sırasında bara ile güneş pili arasında sıkı temas sağlamak ve termal direnci en aza indirmek için kelepçeleri ayarlayın veya değiştirin. |
|
|
Kararsız Lazer Çıkış Gücü |
Kararlılığı sağlamak için bir güç ölçer kullanarak lazer çıkışını periyodik olarak kalibre edin. |
|
|
Galvo/Odak Kayması |
Düzenli ekipman bakımı ve optik sistem hizalaması gerçekleştirin. |
|
|
Soğutma Sistemi Arızası |
Verimli soğutma sağlamak ve "termal mercekleme" etkisini önlemek için lazer ve soğutucu su sıcaklığını kontrol edin. |
|
|
Çevresel Faktörler |
Yüksek Ortam Nemi |
Malzeme yüzeylerinde su buharının yoğunlaşmasını önlemek için atölye nemini kontrol edin. |
Bara Sıçraması ve Patlama Noktalarının Kök Sebep İzlenebilirliği:
- Birinci Grafik (Mekanizma Analizi): Mühendislerin sıçramanın kaynaklanabileceği ana kategorileri hızlı bir şekilde anlamalarına yardımcı olur.
- İkinci Tablo (Kusur Analizi): Sıçrama oluşumunun fiziksel sürecini açıklayarak "neden patladığını" anlamaya yardımcı olur.
- Üçüncü Tablo (Kök Neden İzlenebilirliği): Sorunun çözümünde en kritik araçtır. Olguyu en spesifik, eyleme geçirilebilir ve kontrol edilebilir son faktörlere kadar takip eder.
Pratik Uygulamalar için Önerilen Sorun Giderme Sırası:
- Süreç parametrelerine öncelik verin: Mevcut ayarların, özellikle lazer gücü ve kaynak hızının, doğrulanmış işlem penceresi dahilinde olup olmadığını kontrol edin. Güç rampası-yukarı/aşağı kontrolünün etkin olup olmadığını hemen doğrulayın.
- Ardından ekipman durumunu inceleyin: Koruyucu gaz akış hızının ve saflığının gereklilikleri karşılayıp karşılamadığını doğrulayın; sıkma aletinin sağlam olup olmadığını kontrol edin; Lazer çıkış kararlılığını doğrulayın (bir güç ölçerle ölçülebilir).
- Daha sonra gelen malzemeleri inceleyin: Kalay tabakası kalınlığını ve yüzey temizliğini kontrol etmek için mevcut bara partisinden rastgele numune alın ve bunları daha önce iyi olan partilerle karşılaştırın.
- Son olarak çevresel koşulları değerlendirin: Atölye sıcaklığında, nemde veya gaz beslemesinde anormal değişiklikler olup olmadığını kontrol edin.
Yaygın Kaynak Kusurları, Nedenleri ve Çözümleri
Aşağıda bara lazer kaynağında en sık karşılaşılan sorunlar, bunların temel nedenleri ve ilgili çözümleri yer almaktadır.
1. Soğuk Lehimleme / Yetersiz Kaynak Mukavemeti
Fenomen:
Kaynak noktasında yüksek temas direnci, düşük mekanik bağlantı mukavemeti; hafif bir dış kuvvet ayrılmaya neden olabilir. EL testi, lokalize parlak noktalar veya anormal derecede yüksek seri direnç gösteriyor.
Nedenleri:
◎ Yetersiz Enerji Girişi: Lazer gücünün çok düşük olması veya kaynak hızının çok hızlı olması, yetersiz penetrasyon derinliğine ve etkili metalurjik bağlanmanın sağlanamamasına neden olur.
◎ Zayıf Temas/Boşluk: Yetersiz sıkıştırma basıncı veya çarpık güneş hücreleri, bara ile hücre ızgara hatları arasında boşluklar oluşturur.
◎ Yüzey Kirliliği: Hücre ızgarası veya bara yüzeyindeki oksit katmanları, yağ kalıntıları veya flux kalıntıları ıslanmayı engeller.
◎ Işın Yanlış Hizalaması: Galvo yanlış hizalaması veya görsel konumlandırma hatası, lazer ışınının amaçlanan kaynak alanını kaçırmasına neden olur.
Çözümler:
◎ Yeterli enerji girişi sağlamak için lazer parametrelerini optimize edin (gücü artırın veya hızı azaltın).
◎ Eşit ve istikrarlı bir basınç sağlamak için sıkma tertibatını inceleyin ve ayarlayın.
◎ Gelen malzeme temizliğini ve temizlik kontrolünü güçlendirin.
◎ Galvo tarayıcıyı ve görüş sistemini düzenli olarak kalibre edin.
2. Yanma-/Güneş Pili Çatlaması
Fenomen:
Aşırı lazer enerjisi, güneş pilinin silikon alt katmanını yakarak hücre parçalanmasına veya mikro çatlaklara neden olur. EL testi bariz koyu noktalar veya koyu çizgiler gösteriyor.
Nedenleri:
◎ Aşırı Enerji Girişi: Lazer gücü çok yüksek, kaynak hızı çok yavaş veya lazer noktasında kalma süresi çok uzun.
◎ Uygunsuz Odak Konumu: Odak noktası güneş pilinin yüzeyinin altında bulunur ve bu da enerjinin aşırı yoğunlaşmasına neden olur.
◎ Tutarsız Hücre Kalınlığı: Gelen güneş pili kalınlığındaki değişiklikler, sabit parametreler altında daha ince alanların-yanmaya daha yatkın olmasına neden olur.
Çözümler:
◎ Lazer parametrelerini optimize edin (gücü azaltın veya hızı artırın).
◎ Tam olarak iş parçası yüzeyinde olduğundan emin olmak için odak düzlemini yeniden kalibre edin.
◎ Gücü yüzey yansımasına veya termal radyasyona göre dinamik olarak ayarlayan gerçek-zamanlı bir enerji geri besleme kontrol sistemi uygulamayı düşünün.
3. Sıçrama
Fenomen:
Kaynak sırasında erimiş metal damlacıkları dışarı fırlar ve güneş pili yüzeyine veya çevresindeki alana düşer. Bu, kısa devrelere (bitişik devreler bağlanıyorsa), kötü görünüme veya kaynak noktasında malzeme kaybına neden olabilir.
Nedenleri:
◎ Aşırı Enerji Girişi: Metal hızlı ve şiddetli bir şekilde buharlaşmaya uğrar; buhar basıncı erimiş metali dışarı atar.
◎ Öncelikli Konular: Bara kaplaması (kalay tabakası) çok kalın veya uçucu bileşenler içeriyor.
◎ Yetersiz Koruyucu Gaz: Yetersiz gaz akışı, metal buharının patlayıcı buharlaşmasını etkili bir şekilde bastıramaz.
Çözümler:
◎ Artış kontrol fonksiyonunu kullanın: Ani güç değişimlerini önlemek için kaynağın başlangıcında ve sonunda lazer gücünü kademeli olarak artırın veya azaltın.
◎ Eriyik havuzunu daha iyi kaplamak için koruyucu gaz akış hızını ve açısını optimize edin.
◎ Sıçrama içermeyen bir işlem penceresi belirlemek için işlem parametrelerini uygun şekilde ayarlayın{0}.
4. Yüzey Oksidasyonu / Kararması
Fenomen:
Kaynak yüzeyi pürüzlü, koyu renklidir ve parlaklıktan yoksundur, bu da elektrik iletkenliğinin ve mekanik performansın azalmasına neden olur.
Nedenleri:
◎ Koruyucu Gaz Arızası: Yetersiz gaz saflığı, düşük akış hızı veya meme tıkanması, erimiş metalin havadaki oksijenle reaksiyona girmesine neden olur.
◎ Çevre Kirliliği: Kaynak alanı çevresinde kötü hava kalitesi.
Çözümler:
◎ Koruyucu gaz besleme sisteminin düzgün çalışıp çalışmadığını kontrol edin ve emin olun; yüksek-saflıkta inert gaz kullanın (ör. %99,999).
◎ Eriyik havuzunun tamamen kaplanmasını sağlamak için gaz akış hızını artırın veya nozül tasarımını optimize edin.
5. Düzensiz Kaynak Dikişi Görünümü
Fenomen:
Tutarsız kaynak genişliği, aralıklı kaynak, çentik veya tümseklerin varlığı (deve sırtı).
Nedenleri:
◎ Kararsız Parametreler: Lazer gücündeki dalgalanmalar veya tekdüze olmayan-kaynak hızı.
◎ Tutarsız Besleme: Bara kalınlığında, kaplama kalınlığında veya düzlüğünde değişiklikler.
◎ Isı Birikimi: Sürekli kaynak sırasında önceki kaynak noktalarından gelen artık ısı bir sonraki kaynak noktasını etkiler.
Çözümler:
◎ Kararlı çıktı sağlamak için lazer sisteminde düzenli bakım yapın.
◎ Gelen malzeme kalitesini kesinlikle kontrol edin.
◎ Kaynak yoluna soğuma süresi ekleyin veya termal etkileri dağıtmak için atlama-kaynak modunu kullanın.