


Kingslaser, FPC devre üretimi ve 10 μm kadar ince bir çizgi genişliğine sahip ped penceresi açılması için kuru, lazer-tabanlı bir süreç geliştirdi. Bu teknoloji, kimyasal kirliliği azaltırken, süreçleri basitleştirirken, üretim döngülerini kısaltırken ve işçilik maliyetlerini düşürürken ultra-geniş-format uygulamalarda yüksek-hassasiyetle birleştirme işlemine olanak tanır.
Geleneksel CCS yöntemlerinde nikel ve alüminyum terminallerin manuel montajına duyulan güveni ortadan kaldırmak için Kingslaser, uzatılmış bakır folyo tırnaklar kullanan yeni bir tasarım sundu. Bu tırnaklar, bakır-bakır, bakır-alüminyum ve bakır-alüminyum alaşımları dahil olmak üzere ultra-ince metallerle (35 μm'den az veya eşit) uyumludur.
Lazer kaynağı kullanılarak bakır folyo tırnaklar alüminyum baralara verimli bir şekilde bağlanabilir. Bu yenilik, manuel montajı ortadan kaldırır, otomasyonu geliştirir ve süreç güvenilirliğini artırır.
Araştırma Geçmişi
Küresel yeni enerji endüstrisinin hızlı gelişimi ve elektrikli araç pazarının patlayıcı büyümesiyle birlikte, elektrikli araçların temel itici bileşeni olan akü teknolojisi, yüksek güvenlik, yüksek entegrasyon, hafif tasarım ve maliyet azaltma açısından sürekli atılımlar gerçekleştirmektedir. Aynı zamanda, akü sistemindeki önemli bir bileşen olan CCS'nin (Hücre Temas Sistemi, entegre baralar) malzeme seçimi ve üretim süreçleri de genel araç entegrasyonu ve akü sistemi karmaşıklığına yönelik artan talepleri karşılamak üzere sürekli olarak iyileştirildi.

Şekil 1.CCS entegre baraları güç aküsü sistemindeki temel bileşenlerden biridir
Şu anda CCS öncelikle sinyal örnekleme ve akım toplama işlevlerine hizmet etmektedir. Sinyal toplama bileşenleri, temel olarak aşağıdakiler dahil olmak üzere çeşitlendirmeye yönelik bir eğilim sergilemektedir:
◎ Kablo Demetleri: Geleneksel ancak güvenilir, karmaşık yapılara ve düşük entegrasyona sahip;
◎ Esnek Baskılı Devre (FPC): Poliimid veya polyester film bazlı, mükemmel esneklik ve stabilite sunan bu devre günümüzün ana çözümlerinden biridir;
◎ Esnek Düz Kablo (FFC): Basit yapı, düşük maliyet, hafif tasarıma uygun;
◎ Esnek Kalıplanmış Devre Kartı (FDC): FPC'nin üzerine kalıplama teknolojisini ekleyerek daha güçlü üç-boyutsal uyarlanabilirlik sağlar;
◎ Esnek Kalıplı Devreye (FCC) bağlı Esnek Düz Kablo (FFC): FFC'yi FPC/FDC ile entegre ederek yapısal esnekliği ve bağlantı verimliliğini artırarak onu şu anda kullanımda olan yeni bir çözüm haline getirir.
Çoklu teknik rotaların araştırılması ve bir arada bulunması, öncelikle CCS ürünlerinin genel maliyetini, özellikle de toplam maliyetin yaklaşık %55'ini oluşturan BMS'nin (Pil Yönetim Sistemi) örnekleme kısmında azaltmayı amaçlamaktadır. Sonuç olarak, yüksek-entegrasyon, düşük-maliyetli sinyal toplama teknolojisi, araştırma ve geliştirmenin temel odak noktası haline geldi.
Bu çerçevede Kingslaser, 2023'ten bu yana esnek devre teknolojisindeki yeniliklere odaklandı ve CCS'nin performansını ve üretim yükseltmesini geliştirmek için iki kritik süreç iyileştirme çözümü önerdi:
● Hızlı FPC Üretimi için Tamamen Kuru Proses
Bu işlem, FPC devre modellerinin aşındırılması ve PI film pencerelerinin açılması gibi kritik adımları tamamlamak için tam lazer işleme teknolojisini kullanır. Geleneksel ıslak işlemlerle karşılaştırıldığında üretim iş akışını önemli ölçüde basitleştirir, kimyasal reaktiflerin kullanımını ortadan kaldırır ve çevre dostu olma, enerji verimliliği ve yüksek verimlilik konularında avantajlar sunar. Şu anda Kingslaser ikinci-nesil sürecin tasarımını tamamlamış ve ilgili patentleri almıştır.
● Bakır-Alüminyum Lazer Kaynak Teknolojisi Araştırması
FPC'nin alüminyum baralara nikel kaplama veya enjeksiyon kalıplama yoluyla bağlandığı geleneksel CCS'deki darboğaza yanıt olarak Kingslaser, FPC'yi alüminyum baralara bağlamak için lazer doğrudan kaynak kullanan yeni bir çözüm önerdi. Bu yaklaşım, ara bağlantı malzemelerini ortadan kaldırır, yapıyı basitleştirir, maliyetleri azaltır ve üretim tutarlılığını artırır. Teknoloji, borsada işlem gören bir şirketten gelen talep üzerine 2024 yılının başında geliştirildi ve ön doğrulama sonuçlarına ulaştı.
Özetle, pil paketlerinde kritik bir bileşen olan CCS'nin tasarım ve üretim düzeyi, yeni enerjili elektrikli araçların performansını ve maliyetini doğrudan etkiliyor. Sinyal toplama modülleri için birden fazla çözümün araştırılması ve yeni teknolojilerin uygulanması, CCS'nin daha yüksek verimliliğe, daha fazla entegrasyona ve daha düşük maliyetlere doğru ilerlediğini gösteriyor.
Hızlı FPC Üretimi için Tamamen Kuru Bir Süreç
Yaygın olarak "esnek kart" olarak adlandırılan Esnek Baskılı Devre (FPC), temel olarak esnek yalıtım malzemeleri kullanan ve hassas devre desenleri aracılığıyla elektronik işlevsellik sağlayan bir baskılı devre kartıdır. Mükemmel esneklik, hafif yapı ve üstün elektrik performansı gibi geleneksel sert devre kartlarına göre çok sayıda avantaj sunar. Sonuç olarak, FPC'ler akıllı terminallerde, giyilebilir cihazlarda, tıbbi ekipmanlarda ve yeni enerji araçlarında yaygın olarak kullanılıyor ve bu da onları minyatürleştirme, hafif tasarım ve modern elektronik ürünlere entegrasyon için önemli bir temel haline getiriyor.
FPC, mükemmel esneklik sunarak serbest bükme, katlama ve sarma işlemlerinin üç- boyutlu alan düzenlerine uyum sağlamasına olanak tanıyarak bileşen montajı ve kablo bağlantısının entegrasyonunu mümkün kılar. İnce ve hafif yapısı nedeniyle FPC, elektronik cihazların boyutunu ve ağırlığını önemli ölçüde azaltarak modern elektronikteki yüksek-yoğunluk ve kompakt tasarım talebini karşılar. Ek olarak FPC, iyi bir ısı dağılımı, güçlü lehimlenebilirlik ve kolay kurulum sağlayarak üstün genel performans sunar. Özellikle, sert-esnek yapı, yük-taşıma kapasitesi açısından esnek devrelerin sınırlamalarını daha da telafi eder.

Şekil 2. Bir FPC'nin fotoğrafı
Ancak FPC üretimi aynı zamanda bazı zorlukları da beraberinde getiriyor. Esnek devreler genellikle özel olarak-tasarlandığından, daha yüksek tasarım ve süreç gereksinimleri içerirler, bu da standart PCB'lere kıyasla önemli miktarda ön yatırım ve-çok daha yüksek başlangıç maliyetleriyle sonuçlanır. Ayrıca, üretim tamamlandıktan sonra modifikasyonların uygulanması zordur, çoğu zaman temel çizimlerde veya fotografiklerde ayarlamalar yapılması gerekir ve kaplama katmanlarının onarım süreci de karmaşıktır. Buna ek olarak, esnek malzemelerin doğası seri üretimde ölçeklenebilirliği sınırlar ve üretim süreci son derece hassas kullanım gerektirir-herhangi bir yanlış kullanım devre hasarına veya işlevsel arızaya yol açabilir.
Kingslaser, geleneksel üretim süreçlerindeki sınırlamaların üstesinden gelmek için 2004 yılından bu yana kendini lazer-tabanlı FPC üretim teknolojisi geliştirmeye adamıştır. Aynı yıl, Çin'in ilk FPC lazer kontur kesme makinesini teslim ettiğinde, benzer yabancı ekipmanın maliyeti 5,5 milyon RMB kadardı. Bağımsız Ar-Ge'ye güvenen Kingslaser, teslimatı yaklaşık 1,5 milyon RMB fiyatla başarıyla tamamlayarak yabancı tekeli kırdı ve esnek elektronik üretimi alanında yerli lazer ekipmanı uygulamasının başlangıcını işaret etti. Özellikle makine, o dönemde Tayvan'ın HIWIN Technologies'inden ithal edilen bir lineer motoru bir galvanometre sistemiyle birleştirerek benimseyen ilk makineydi ve işleme hassasiyetini ve tepki hızını önemli ölçüde artıran öncü bir "lineer motor + galvanometre" lazer işleme yapısı oluşturdu.
Bu temeli temel alan Kingslaser, tamamen kuru üretim konseptine dayalı hızlı bir FPC üretim süreci önererek esnek devreler için yeşil üretim teknolojilerini geliştirmeye devam etti. Lazer işlemeye odaklanan bu yöntem, -dağlama, geliştirme ve kimyasal temizleme gibi- geleneksel ıslak işlemlerde bulunan çok sayıda karmaşık adımı ortadan kaldırır ve "rulodan-ruloya-sürekli lazer işlemeye" odaklanan yeni bir üretim iş akışı oluşturur. Geleneksel yöntemlerle karşılaştırıldığında yeni süreç, ham maddenin çözülmesiyle başlar, bunu lazerle pencere açma, lazer devre modelleme ve ana hatların kesilmesi izler; böylece kimyasal reaktifler, atık su ve egzoz emisyonlarından arınmış gerçek anlamda yeşil bir üretim modeli elde edilir.
Geleneksel FPC üretim süreci yalnızca karmaşık ve alan tüketen bir süreç değildir-, aynı zamanda büyük ölçüde kimyasal reaktiflere bağımlıdır ve bu da önemli çevresel etkilere neden olur. Önemli ölçüde manuel müdahale gerektirir, bu da uzun üretim döngülerine ve yüksek enerji tüketimine yol açar. Bunun aksine, Kingslaser'in kuru-proses teknolojisi, yüksek-hassas lazer işleme yoluyla birden fazla adımı entegre ederek üretim akışını büyük ölçüde basitleştirir ve esnek devre üretimi için tam otomatik, yüksek verimli ve sıfır-kirlilik yöntemini mümkün kılar. Özellikle rulodan-ruloya sürekli üretim kurulumu altında, lazer ekipmanı yukarı ve aşağı yöndeki malzeme taşıma sistemleriyle sorunsuz bir şekilde entegre olabilir ve büyük-ölçekli akıllı üretim için ideal bir arayüz sağlar.
Teknik performans açısından bu süreç birçok yenilikçi buluşa sahiptir. İlk olarak, galvanometre-taranmış lazer işlemenin kullanılması, minimum 100 mikronluk çizgi genişliğine ulaşarak daha esnek ve serbest devre modeli tasarımına olanak sağlar. Bu, yüksek-hassas ve yüksek-karmaşıklıktaki FPC üretimine yönelik talepleri karşılar ve müşteri gereksinimlerine göre özel boyutlandırma yapılmasına olanak tanıyarak ürün uyumluluğunu önemli ölçüde artırır. İkincisi, tamamen kuru lazer işlemi, geleneksel ıslak yöntemlerle ilişkili kimyasal kirliliği tamamen ortadan kaldırarak yeşil üretimdeki mevcut trendlere uygun olarak gerçek anlamda çevre dostu ve temiz üretim gerçekleştiriyor. Buna ek olarak süreç, iş gücü gereksinimlerini ve genel üretim adımlarının sayısını büyük ölçüde azaltır, üretim döngülerini önemli ölçüde kısaltır ve üretim verimliliğini artırır; böylece{8}}hızlı ürün yinelemesi ve hızlı teslimat için günümüzün pazar taleplerine çok uygun hale gelir.
Maliyet-kontrol perspektifinden bakıldığında, tamamen kuru süreç, baskı kalıplarına ve aşındırıcı kimyasallara olan ihtiyacı ortadan kaldırır, malzeme kullanımını önemli ölçüde artırırken ek malzeme israfını neredeyse sıfıra indirerek şirketlerin daha rekabetçi bir maliyet yapısı oluşturmasına yardımcı olur. Aynı zamanda, geniş-formatlı FPC işlemeyi yönetirken süreç, geleneksel yöntemlerde birleştirme doğruluğunu koruma zorluğunu etkili bir şekilde çözerek geniş-alanlı FPC'lerin yüksek-hassas, sürekli üretimini mümkün kılar.
CCS'de Bakır{0}}Alüminyum Lazer Kaynağı Araştırması
CCS'deki entegre baraların üretim sürecinde kaynak ekipmanı, öncelikle iki yöntemi içeren kritik bir süreç adımıdır: lazer kaynağı ve ultrasonik kaynak. Geleneksel işlemlerde, FPC ile alüminyum Bara arasındaki bağlantı genellikle bir ara geçiş bileşeni ({1}}nikel plaka) gerektirir. Bu nikel plakanın bir ucu FPC'ye bağlanırken diğer ucu alüminyum Busbar'a lazer kaynak (fiber lazer kaynağı gibi) kullanılarak kaynak yapılır. Bununla birlikte, uzun ön aşama SMT kaynak süreci (örneğin, lehimleme, tünel fırınları vb.) nedeniyle, üretim hattının toplam uzunluğu genellikle 15 metreyi aşıyor ve bu da karmaşık süreç akışına, büyük ekipman ayak izine ve düşük üretim verimliliğine yol açıyor.

Şekil 3. Akü Modülünün Busbar Kaynağı
Bu süreci optimize etmek için, FPC'yi doğrudan Busbar'a bağlamak için lazer kaynağı kullanan ve ara nikel plaka ihtiyacını ortadan kaldıran yeni bir yaklaşım önerildi. Bu çözüm, proses adımlarının sayısını azaltır ve kaynak verimliliğini ve üretim hattının genel kompaktlığını iyileştirme potansiyeline sahiptir. Daha fazla araştırma ve tanıtıma değer, gelecek vaad eden yeni bir bakır-alüminyum kaynak teknolojisini temsil ediyor.
Kaynak yöntemi seçimi açısından ultrasonik kaynak, temiz ve çevre dostu olması, düşük maliyet, yüksek verim, otomasyon kolaylığı gibi avantajlar sunmaktadır. Ancak FPC'lerdeki bakır folyonun yumuşaklığı ve aşırı inceliği nedeniyle bu yöntem, malzemelerin yüzey temizliğinin yanı sıra kaynak kontrolünde son derece yüksek hassasiyet ve stabilite gerektirir. Aksi takdirde kaynak nüfuziyeti veya hatalı kaynak gibi sorunlar kolaylıkla ortaya çıkabilir.
Karşılaştırıldığında lazer kaynak, yüksek hassasiyeti, yüksek hızı, temassız çalışması, geniş malzeme uyumluluğu, kirlilik-içermeyen işlemi ve mükemmel tekrarlanabilirliği nedeniyle endüstriyel otomatik üretimde öne çıkıyor. Bununla birlikte, daha yüksek ekipman maliyetleri, daha fazla teknik karmaşıklık ve daha sıkı çevresel kontrol gereklilikleri de beraberinde gelir.
Şu anda, CCS entegre bara imalatında yaygın bir proses rotası, FPC ile alüminyum barayı bağlamak için nikel plakalı terminallerin kullanılmasını içerir. Bu kurulumda, nikel plaka ile alüminyum bara arasındaki bağlantı tipik olarak ultrasonik veya lazer kaynak yoluyla elde edilirken, nikel plaka ile FPC arasındaki bağlantı lazer lehimleme kullanılarak yapılır. Bu yaklaşım, yalnızca proses karmaşıklığını arttırmakla kalmayıp aynı zamanda otomasyon seviyelerini ve üretim verimliliğini de sınırlayan iki farklı kaynak prosesi gerektirir.
Bakır ve alüminyuma benzemeyen metallerin doğrudan kaynaklanması çok sayıda teknik zorlukla karşı karşıyadır. Bir yandan bakır ve alüminyum, termal iletkenlik, termal genleşme katsayısı ve erime noktası gibi fiziksel özellikler açısından önemli ölçüde farklılık gösterir ve bu da metalurjik birleştirmeyi zorlaştırır. Öte yandan, farklı sıcaklık ve bileşim aralıklarında, bakır ve alüminyum arasında, kaynak bağlantısının mekanik ve elektriksel performansını ciddi şekilde tehlikeye atabilecek kırılgan intermetalik bileşikler oluşma eğilimi gösterir.
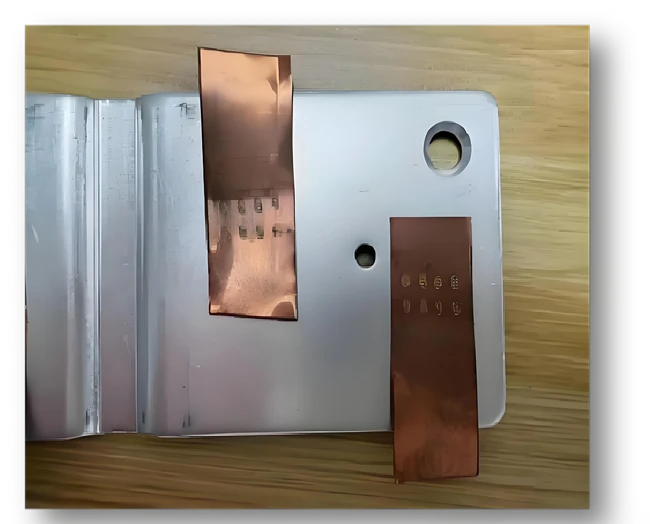
Şekil 4. Bakır ve alüminyuma benzemeyen metallerin doğrudan kaynaklanması çok sayıda teknik zorlukla karşı karşıyadır
Bu teknik zorluğun üstesinden gelmek için Kingslaser, FPC bakır folyoyu doğrudan uzatan ve onu alüminyum baraya kaynaklayarak ara nikel plakaya olan ihtiyacı ortadan kaldıran, yeşil lazere dayalı bir bakır{0}}alüminyum farklı metal kaynak teknolojisi geliştirmiştir. Bu yaklaşım, bakır ve alüminyum gibi yüksek derecede yansıtıcı malzemelerin işlenmesinde yeşil lazer kaynağının avantajlarını göstermektedir.
Deneyde, bir FPC'den standart 70μm ultra-ince haddelenmiş bakır folyo, üst katmana bakır folyo yerleştirilerek 2,5 mm'lik bir alüminyum baraya üst üste -kaynaklanarak tırnak olarak kullanıldı. Galvanometre, bakır folyo kaynak bölgesinin gerilim-taşıma alanını artırmak için spiral lazer yolunu kontrol etti. Güç, hız, odaklanma miktarı ve spiral yol boyutu gibi süreç parametreleri ayarlanarak, kaynak yüzeyi ve kesit morfolojisi, kaynak nüfuz etme derinliği ve soyulma mukavemeti- dahil olmak üzere-temel performans göstergeleri-sistematik olarak değerlendirildi.
Benzer ince-film sekmelerini birleştirme zorlukları, aşağıdakiler de dahil olmak üzere hücre üretiminin tamamında ortaya çıkar:akü tırnağı ve pabuç kaynak işlemleri.
Deneysel sonuçlar, uygun bir lazer gücünün, iyi sürekliliğe ve tutarlı oluşuma sahip kaynaklar üreterek, bakır folyonun lokalize erimesini sağlayabileceğini göstermektedir. Soyulma mukavemeti 30N'nin üzerine çıkabilir ve kaynak etkisi, aşırı yüksek veya düşük güçle elde edilenden önemli ölçüde daha iyidir; bu da yanmaya veya hatalı kaynağa yol açabilir-. Kaynak hızı aynı zamanda kaynak morfolojisinde de önemli bir rol oynar ve işleme verimliliği ile kaynak kalitesi arasında bir denge gerektirir.

Şekil 5. Farklı kaynak güçlerinde bağlantıların soyulma mukavemeti.
Güç uygun şekilde ayarlandığında bakır - alüminyum bağı ve kaynak oluşumu iyileşir,
bu güç aralığında daha yüksek çekme mukavemetine yol açar
Bir yılı aşkın teknik gelişmenin ardından Kingslaser, bakır-alüminyumdan-alüminyuma, bakır-bakırdan-bakır ve alüminyum-ila-nikel (kalınlık 35μm'ye eşit veya daha az)- gibi ultra-ince metal malzemelere- yönelik kaynak ekipmanı teknolojisinde birkaç önemli alanda görülen iyileştirmelerle bir dizi atılım elde etti.
İlk olarak, ultra-ince metallerdeki deformasyon ve büyük bağlanma boşlukları sorunu etkili bir şekilde ele alınarak, hatalı kaynak ve aşırı-kaynak yapma riskleri önemli ölçüde azaltılmıştır. İkincisi, otomatik hizalama kaynak sistemi geliştirilerek işleme verimliliği artırıldı, CCS üretim hattı uzunluğu kısaltıldı ve üretim alanından tasarruf edildi. Üçüncüsü, farklı metal kaynak bağlantılarındaki kırılganlık sorununun üstesinden gelmek için, çatlamayı ve yetersiz mukavemeti etkili bir şekilde azaltan, belirli dalga boylarına sahip özelleştirilmiş lazer kaynakları tanıtıldı. Son olarak, nikel plaka ara maddelerinin ortadan kaldırılması malzeme maliyetlerini azalttı ve büyük-ölçekli CCS üretimi için ekonomik faydalar sağladı.
Ayrıca pnömatik ayna ve galvanometre koaksiyel görüntü kaynak yazılımı gibi alanlarda sürekli optimizasyon çalışmaları yapılmıştır. Sistem artık neredeyse %100 kaynak noktası güvenilirliği hedefine ulaşmış durumda ve yüksek-kaliteli CCS üretimi için güçlü teknik destek sağlıyor.
Araştırma Sonuçları ve Uygulamaya Genel Bakış
FPC ve bakır{0}}alüminyuma benzemeyen metaller için lazer kaynak teknolojisi araştırmasında Kingslaser'in proje ekibi, pratik uygulama değeri olan çok sayıda sonuç elde etti ve sistematik ekipman ve süreç çözümleri geliştirdi.
FPC üretimi alanında Kingslaser, esnek devre kartı üretiminin otomasyon düzeyini önemli ölçüde artıran, ikinci-nesil rulodan-ruloya-tamamen lazer-tabanlı kuru-prosesli FFC üretim sistemi geliştirdi. Ekipman, ±0,003 mm'lik konumlandırma doğruluğu ile genişliği 550 mm'ye kadar olan malzemeleri destekleyen, sürekli rulo beslemeli bir işleme yöntemini benimser. Sarma hızını (0,1–10 m/dak) ve kesme çizgisi genişliğini (0,03 mm kadar dar) hassas bir şekilde kontrol ederek ve otomatik hedef tanıma ve yüksek{13}}hassas desen birleştirme (±0,01 mm) için bir CCD görüntü sistemi entegre ederek sistem, yüksek{15}}yoğunluk ve son derece karmaşık FPC yapılarının taleplerini karşılayabilir.

Şekil 6. 2nd - Nesil Rulo - - - Rulo Tamamen Lazer - Tabanlı Kuru - Proses FFC Üretim Cihazı
Bu teknoloji yalnızca üretim verimliliğini artırmakla kalmaz ({0}}aylık yaklaşık 10.000-15.000 metrekarelik üretim kapasitesiyle (yaklaşık 1,6 ila 2,4 milyon RMB'lik üretim değerine eşdeğerdir)-aynı zamanda yeşil üretim eğilimine uygun olarak geleneksel ıslak işlemlerle ilişkili kimyasal kalıntıları ve çevre kirliliğini de ortadan kaldırır. İlgili yeniliklere, güçlü teknik orijinalliğini ve geniş endüstriyel uygulama potansiyelini vurgulayan "Tamamen Kuru İşleme Dayalı Hızlı Bir FPC Üretim Süreci" başlıklı bir buluş patenti verilmiştir.
Bakır{0}}alüminyum benzeri olmayan metal kaynağı için proje ekibi, özellikle yeni enerji gücü pil endüstrisi için tasarlanmış bir yeşil lazer kaynak üretim hattı geliştirdi. Bu ekipman, yüksek-performanslı, yüksek-güçlü bir lazer kaynağı kullanır ve yeşil lazer, yüksek emme oranı, düşük sıçrama, yüksek verimlilik, mükemmel stabilite ve üstün ışın kalitesi gibi avantajlar sunar. Esas olarak bakır, alüminyum, nikel ve gümüş gibi ultra-ince metal malzemelerin kaynağında kullanılır.

Şekil 7. CCS Yeşil Lazer Kaynak Üretim Hattı Ekipmanları
Kingslaser ayrıca başlıklı bir buluş patentini de başarıyla almıştır."Bakır-Alüminyum Benzeri Olmayan Metaller için Lazer Kaynak Yöntemi"bu teknolojiye dayanmaktadır.
Bu bulguları daha geniş bara birleştirme senaryolarına genişletmek için, bkz.bara kaynak işlemi ve arıza giderme kılavuzu.
Hakkımızda
Wuhan Kingslaser Technology Co., Ltd.2016 yılında lazer mikro{1}üretim teknolojilerinin araştırılmasına ve endüstriyel uygulamasına odaklanarak kuruldu. Son yıllarda şirket, Ar-Ge çabalarını perovskit güneş pilleri için lazer üretim teknolojileri üzerinde yoğunlaştırdı, derinlemesine çalışmalar yürüttü ve bu alan için bir dizi yüksek-performanslı ultra hızlı lazer işleme ekipmanı geliştirdi. Bu çözümler, hücrelerin etkili güç üretim alanının arttırılması, enerji tüketiminin ve üretim döngülerinin azaltılması ve çok-işlevli lazer işlemlerinin entegre edilmesi dahil olmak üzere çok sayıda avantaj sunar. Bu ilerleme, perovskit hücre üretiminde otomasyon ve zeka düzeyini önemli ölçüde artırdı.

Kingslaser'ın 2012 gibi erken bir tarihte ilk orta-ila-büyük-boyutlu perovskit güneş pili laboratuvar ekipmanını başarıyla teslim etmesi ve Çin'de bu alana giren ilk şirketlerden biri olması dikkat çekicidir. On yıldan fazla süren teknolojik gelişme ve pazar genişlemesinin ardından şirket, 100'den fazla üniversite, araştırma kurumu ve perovskit pil Ar-Ge'si yapan işletmeyle işbirliği ilişkileri kurmuştur. Bu işbirlikleri, hem mezogözenekli hem de düzlemsel yapılar dahil olmak üzere çeşitli perovskit hücre teknolojilerini kapsamaktadır. Kingslaser ayrıca farklı boyut spesifikasyonlarına göre tasarlanmış, müşteri kişiselleştirme ve mühendislik uygulamalarında güçlü yetenekler sergileyen kapsamlı bir lazer üretim çözümleri seti de geliştirmiştir.
Sürekli yenilik ve araştırmaların endüstriyel uygulamayla entegrasyonu sayesinde Kingslaser, perovskit güneş pili üretim ekipmanı alanında lider bir teknolojik avantaj elde ederek yeni-nesil güneş pillerinin ticarileştirilmesine güçlü destek sağladı.