


Lazer kaynağı, lazer optiği, otomasyon, malzeme bilimi, makine mühendisliği ve gelişmiş ürün tasarımını birleştiren çok disiplinli bir teknolojidir. Bugün, yalıtılmış makinelerin ötesinde, sağlam destek süreçleriyle desteklenen tam entegre, otomatikleştirilmiş bir sisteme dönüştü. Akıllı üretimin temel taşı olan lazer kaynak, özellikle havacılık ve uzay imalatı gibi yüksek-hassasiyet gerektiren sektörlerde çok büyük bir potansiyele sahiptir.
Sektör şu anda çeşitli dönüştürücü teknolojik gelişmelere doğru ilerliyor:
1. Dolgu Teliyle Lazer Kaynak
Geleneksel olarak, otojen lazer kaynağı (doldurucu metal olmadan kaynak) son derece sıkı bağlantı yeri uyum toleransları gerektirir-. Seri üretimde, bu sıfıra yakın{2}}boşlukları korumak inanılmaz derecede zor olabilir ve bu da tarihsel olarak teknolojinin uygulamasını sınırlamıştır.
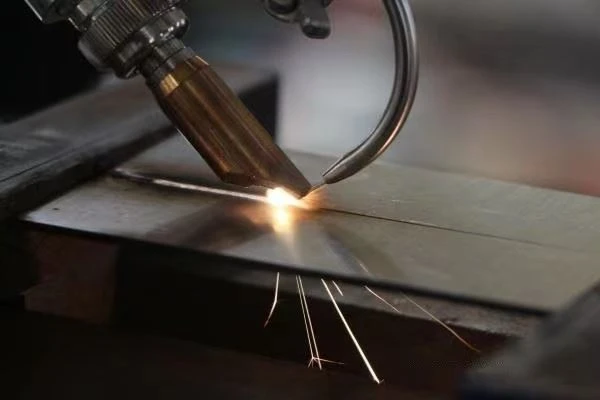
Gevşek montaj toleranslı bağlantılar için tel-beslemeli lazer kaynak sistemi
Bir dolgu teli sisteminin entegre edilmesi, bu sıkı montaj gereksinimlerini büyük ölçüde azaltır. Örneğin, 2 mm'lik bir alüminyum alaşımlı plakayı dolgu teli olmadan birleştirirken, kusursuz bir kaynak sağlamak için bağlantı boşluğu neredeyse sıfır olmalıdır. Bununla birlikte, 1,6 mm'lik bir dolgu telinin kullanılmasıyla, 1,0 mm kadar geniş bir boşlukta bile yüksek-kaliteli, yapısal olarak sağlam bir kaynak dikişi elde edilebilir. Ayrıca dolgu telleri, üreticilerin kaynak bölgesinin kimyasal bileşimini ayarlamasına ve daha kalın plakalarda çok-katmanlı kaynağı kolaylaştırmasına olanak tanır.
2. Işın Döndürme Lazer Kaynağı (Sallanma Kaynağı)
Yaygın olarak "yalpalama kaynağı" olarak bilinen kiriş dönüşü, kusurlu bağlantı uyumu ve kiriş yanlış hizalamasına karşı toleransı artıran başka bir buluştur. Lazer ışınını dinamik olarak döndürerek veya salındırarak işlem, dikişteki değişiklikleri telafi eder.
- 2 mm yüksek-mukavemetli alaşımlı çelik için:İzin verilen uç uca{0}birleşim yeri boşluğu 0,14 mm'den 0,25 mm'ye çıkar.
- 4mm plakalar için:Boşluk toleransı 0,23 mm'den 0,30 mm'ye genişler.
- Hizalama Toleransı:Kiriş merkezi ile kaynak dikişi arasındaki izin verilen hizalama hatası iki katına çıkarılarak 0,25 mm'den 0,5 mm'ye çıkarılır.
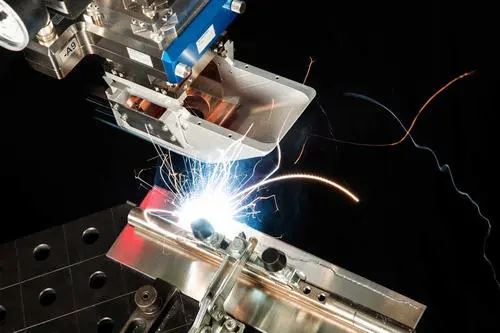
Geliştirilmiş eklem hizalaması ve dikiş takibi için ışın rotasyonlu lazer kaynağı
3. Gerçek-Zamanlı Kalite Tespiti ve Kapalı-Döngü Kontrolü
Plazma bulutundan optik, akustik ve elektrik sinyalleri yakalayarak lazer kaynak prosesinin izlenmesi, modern Ar-Ge'nin ana odak noktası haline geldi. Gelişmiş sistemler artık bu sinyalleri gerçek-döngü, kapalı-döngü kalite kontrolü için başarıyla kullanıyor.
Anahtar Sensör Teknolojileri:
- Plazma Optik Sensör (PS):Stabiliteyi analiz etmek için plazma bulutu tarafından yayılan spesifik ultraviyole (UV) dalga boylarını yakalar.
- Plazma Şarj Sensörü (PCS):Plazma içindeki yüklü parçacıkların (iyonlar ve elektronlar) eşit olmayan difüzyonunun neden olduğu voltaj farklılıklarını tespit etmek için kaynak memesini bir prob olarak kullanır.
Çekirdek Sistem İşlevleri:
- Kaynak Modu Tanımlaması:Sistem mevcut kaynak durumunu gerçek zamanlı olarak ayırt eder. Kararlı bir derin-nüfuzlu (anahtar deliği) kaynağı, güçlü PS ve PCS sinyallerine sahip sağlam bir plazma bulutu oluşturur. Kararlı iletim kaynağı plazma üretmez ve sinyalleri sıfıra yakın düşürür. Kaynak modundaki herhangi bir dalgalanma veya istikrarsızlık, sinyaller aralıklı olarak yükselip düştüğünde hemen yakalanır.
- Lazer Gücü Teşhisi:Sabit parametreler altında PS ve PCS sinyallerinin yoğunluğu, kaynak bölgesindeki güç dağıtımıyla doğrudan ilişkilidir. Bu sinyallerin izlenmesi, sistemin ışık kılavuzu bozulmasını veya güç dalgalanmalarını anında tespit etmesine olanak tanır.
- Otomatik Nozul Yüksekliği Takibi:Püskürtme ucu-iş parçasına-mesafe arttıkça plazma şarj sinyali tahmin edilebileceği gibi azaldığından, kapalı-döngü geri bildirimi püskürtme ucu yüksekliğini otomatik olarak ayarlayabilir ve sabit tutabilir.
- Odak Konumu Optimizasyonu:Derin-nüfuzlu kaynak sırasında plazma optik sinyali
Lazer kaynağı halihazırda ana üretim yöntemi olsa da sürekli inovasyon, yeteneklerini daha da ileriye taşıyor. Yüksek yansıtma veya termal çatlama gibi geleneksel sınırlamaların üstesinden gelmek için hibrit kaynak teknikleri ortaya çıkmıştır. Üreticiler, bir lazerin hassasiyetini ark kaynağı (Lazer-Ark Hibrit), plazma arkları, indüksiyonlu ısıtma veya çift-ışınlı lazerler- gibi ikincil ısı kaynaklarıyla-birleştirerek nüfuz derinliğini önemli ölçüde artırabilir, bağlantı metalurjisini iyileştirebilir, ekipman maliyetlerini düşürebilir ve üretim hızlarını artırabilir.
Sonuçta,lazer kaynak makinesieşsiz üretim verimliliği, tutarlı kalite ve olağanüstü ekonomik değer sunar. Endüstriyel gelişmelerin hızlı olduğu bir çağda, bu teknolojik trendlerin önünde kalmak, rekabet üstünlüğünü korumayı amaçlayan üreticiler için hayati önem taşıyor.